Кошик
 Ваш кошик порожній!


 Ваш кошик порожній!


Хонінгування – (англ. honing, від hone – хонінгувати, буквально – точити).
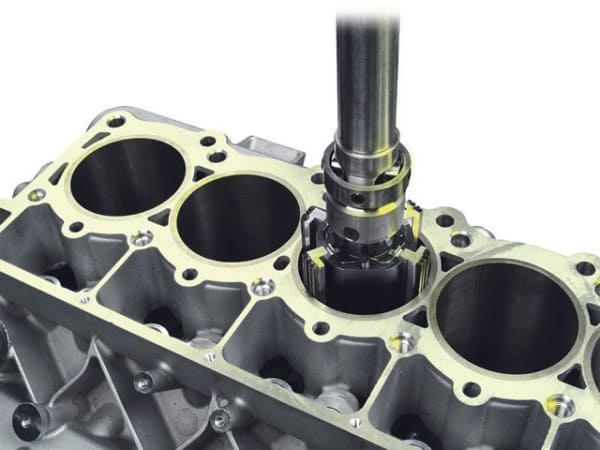
Вид абразивної обробки матеріалів із застосуванням хонінгувальних головок (хонів). В основному застосовується для обробки внутрішніх циліндричних отворів шляхом поєднання обертального і поступально-поворотного руху хону з закріпленими на ньому розсувними абразивними брусками з рясним зрошенням оброблюваної поверхні мастильно-охолоджувальною рідиною. Хоча також трапляється і зовнішнє хонінгування, але виконується така операція на спеціалізованих верстатах. Зовнішнє хонінгування застосовується на деталях великої довжини, обробка яких у звичайних металообробних верстатах неможливо.
Наприклад, штоки гідрогальм артилерійських знарядь. Хонінгування зовнішніх поверхонь може здійснюватися на модернізованих (шліфувальних, горизонтально-розточувальних) верстатах. Хонінгувати можна деталі як із чорних матеріалів (сталі та чавуни), так і з кольорових (латуні, бронзи, алюмінієві цинкові та магнієві сплави). Хонголовка з хонбрусками в циліндрі При ремонті двигуна хонінгують, в основному, внутрішні циліндричні поверхні - отвори. Це втулки верхньої головки шатуна, отвори нижньої головки шатуна, втулки коромисел приводу клапанного механізму, ліжка колінчастого валу і циліндри двигуна.
Якщо вважати, що циліндри - це серце мотора, то знання про хонінгування, властивості одержуваної поверхні та методи її отримання - це кардіологія. Для нормальної роботи поршневих кілець (кардіологічний аналог кожен може собі придумати сам) на стінці циліндра необхідно забезпечити певний мікропрофіль поверхні - сукупність рисок, що перетинаються. Глибина та взаємне розташування цих рисок значною мірою визначає такі експлуатаційні параметри як компресія, потужність, витрата масла, витрата палива, знос циліндро-поршневої групи та ресурс двигуна. Нанесення цих рисок якраз і відбувається при роботі хонінгувальної головки із встановленими в неї брусками на поверхні циліндра. Одночасне обертання інструменту та його зворотно-поступальні рухи визначає кут взаємного перетину рисок на поверхні циліндра - кут хонінгування. Вид застосовуваного абразиву, його зернистість і зв'язування визначає шорсткість поверхні циліндра, глибину та розмір рисок. Відповідно не складно здогадатися, що слід розрізняти чорнове та чистове хонінгування, а отже і бруски, що застосовуються при хонінгуванні.
Про вплив параметрів хонінгування і міф про "дзеркальну", абсолютно гладку поверхню циліндра.
Для надійного утримання масла на поверхні циліндра (чого заради власне і затіяна вся ця обертально-поступальна "метушня"), стінка останнього повинна мати певну шорсткість абсолютно гладка стінка не здатна утримати на собі олію, в кількості необхідному для нормального мастила кілець. З абсолютно гладкою, дзеркальною, поверхні масло буде зніматися майже повністю, масло, що залишилося, згорятиме, а нової олії, необхідної для нормального мастила надходити не буде. Таким чином формуватимуться умови для сухого тертя, яке спричиняє підвищений знос. Поверхня, що має високу шорсткість, здатна значно краще затримувати на собі масло і відповідно сприймати вищі механічні навантаження. Низька шорсткість утримує олію дещо гірше. Більший кут хонінгування впливає на витрату олії (чад), але в цьому випадку менше проявляється хвилястість поверхні циліндра. Маленький кут впливає зниження витрати масла. Ось такі закономірності. Тому потрібен підбір режимів хонінгування та матеріалів, які й забезпечують необхідний результат. Груба поверхня (глибокі ризики - висока шорсткість) виходять після застосування крупнозернистого абразиву, на першій стадії чорнового хонінгування. Тут застосовують алмазні бруски на мідній основі. Хонінгування ведеться з надлишком СОЖ. Для винесення із зони різання продуктів зносу, як матеріалу циліндра, так і матеріалу бруска. Поверхня, що виходить після чорнового алмазного хонінгування, непридатна для роботи по ній кілець, поршня та й роботи взагалі. У деяких випадках алмазне (силове) хонінгування служить заміною розточування циліндра, з тією лише різницею, що процес хонінгування продуктивніший і легше піддається автоматизації. На другій стадії отримана поверхня обробляється більш дрібнозернистим абразивом, але не чистовим. При цьому формується новий мікропрофіль поверхні. На даному етапі застосовують абразивні матеріали розміром зерна 1/150 мм. Остаточне хонінгування ведеться матеріалами із зерном від 1/300 - 1/500 мм, до досягнення остаточного розміру циліндра. Щітки для крацювання Фінішна операція при хонінгуванні – хонінгове крацювання. При цій операції не відбувається зміна розміру циліндра (отвору), отриманого при чистовому хонінгуванні. При цій операції отриманий мікропрофіль повністю очищається від залишків хонінгувального абразиву, оголюються графітові зерна (для чавунних циліндрів), що впливає на зниження тертя, а отже на механічні втрати та зношування. При крадіжці використовують спеціальні щітки з нейлонових ниток з додаванням кристалів кремнію. Використовуючи обладнання для хонінгування можна проводити нанесення антифрикційних покриттів на стінки циліндрів, обробляти циліндри алюмінієвих блоків (правда не всіх) і виконувати плосковершинне хонінгування. Ці операції принципово не відрізняються від звичайного хонінгування. Для їх проведення необхідні спеціальні матеріали та хонінгувальні бруски.