Корзина
 Ваша корзина пуста!


 Ваша корзина пуста!


Хонингование – (англ. honing, от hone – хонинговать, буквально – точить).
Вид абразивной обработки материалов с применением хонинговальных головок (хонов). В основном применяется для обработки внутренних цилиндрических отверстий путем сочетания вращательного и поступательно-поворотного движения хона с закрепленными на нем раздвижными абразивными брусками с обильным орошением обрабатываемой поверхности смазочно-охлаждающей жидкостью. Хотя также происходит и внешнее хонингование, но выполняется такая операция на специализированных станках. Наружное хонингование применяется на деталях большой длины, обработка которых в обычных металлообрабатывающих станках невозможна.
Например, штоки гидротормозов артиллерийских орудий. Хонингование наружных поверхностей может осуществляться на модернизированных (шлифовальных, горизонтально-расточных) станках. Хонинговать можно детали как из черных материалов (стали и чугуны), так и из цветных (латуни, бронзы, алюминиевые цинковые и магниевые сплавы). Хонголовка с хонбрусками в цилиндре При ремонте двигателя хонингуют, в основном, внутренние цилиндрические поверхности – отверстия. Это втулки верхней головки шатуна, отверстия нижней головки шатуна, втулки коромысел привода клапанного механизма, кровати коленчатого вала и цилиндры двигателя.
Если считать, что цилиндры – это сердце мотора, то знание о хонинговании, свойствах получаемой поверхности и методах ее получения – это кардиология. Для нормальной работы поршневых колец (кардиологический аналог каждый может себе придумать сам) на стенке цилиндра необходимо обеспечить определенный микропрофиль поверхности - совокупность пересекающихся рисок. Глубина и взаимное расположение этих рисков в значительной степени определяет такие эксплуатационные параметры как компрессия, мощность, расход масла, расход топлива, износ цилиндро-поршневой группы и ресурс двигателя. Нанесение этих рисок как раз и происходит при работе хонинговальной головки с установленными в нее брусками на поверхности цилиндра. Одновременное вращение инструмента и его возвратно-поступательные движения определяет угол взаимного пересечения рисок на поверхности цилиндра – угол хонингования. Вид применяемого абразива, его зернистость и связывание определяет шероховатость поверхности цилиндра, глубину и размер штрихов. Соответственно, не сложно догадаться, что следует различать черновое и чистовое хонингование, а следовательно и бруски, применяемые при хонинговании.
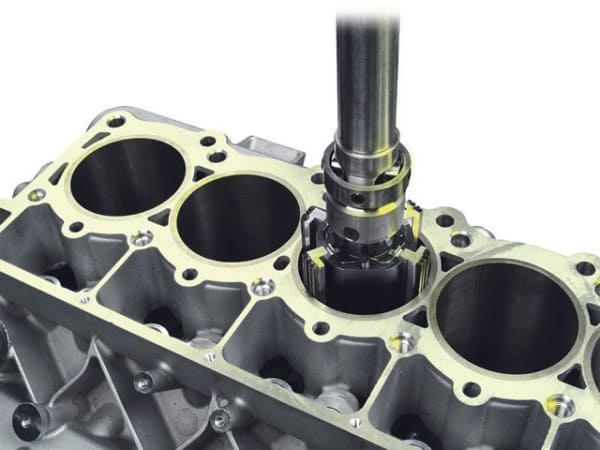
О влиянии параметров хонингования и мифе о "зеркальной", абсолютно гладкой поверхности цилиндра.
Для надежного удержания масла на поверхности цилиндра (чего ради собственно и затеяна вся эта вращательно-поступательная "возня"), стенка последнего должна иметь определенную шероховатость абсолютно гладкая стенка не способна удержать на себе масло, в количестве необходимом для нормальной смазки колец. С абсолютно гладкой, зеркальной, поверхности масло будет сниматься почти полностью, оставшееся масло будет сгорать, а нового масла, необходимого для нормальной смазки поступать не будет. Таким образом будут формироваться условия для сухого трения, которое влечет за собой повышенный износ. Поверхность, обладающая высокой шероховатостью, способна значительно лучше задерживать на себе масло и соответственно воспринимать более высокие механические нагрузки. Низкая шероховатость удерживает масло несколько хуже. Больший угол хонингования влияет на расход масла (угар), но в этом случае меньше проявляется волнистость поверхности цилиндра. Маленький угол влияет на снижение расхода масла. Вот такие закономерности. Поэтому требуется подбор режимов хонингования и материалов, которые и обеспечивают необходимый результат. Грубая поверхность (глубокие риски – высокая шероховатость) получаются после применения крупнозернистого абразива, на первой стадии чернового хонингования. Здесь используют алмазные бруски на медной базе. Хонингование ведется с избытком СОЖ. Для уноса из зоны резки продуктов износа, как материала цилиндра, так и материала бруска. Поверхность, получающаяся после чернового алмазного хонингования, непригодна для работы по ней колец, поршня и работы вообще. В некоторых случаях алмазное (силовое) хонингование служит заменой расточки цилиндра, с той лишь разницей, что процесс хонингования более производителен и легче поддается автоматизации. На второй стадии полученная поверхность обрабатывается более мелкозернистым абразивом, но не чистовым. При этом формируется новый микропрофиль поверхности. На данном этапе используют абразивные материалы размером зерна 1/150 мм. Окончательное хонингование ведется материалами с зерном от 1/300 - 1/500 мм до достижения окончательного размера цилиндра. Щетки для крацовки Финишная операция при хонинговании – хонинговая крацовка. При этой операции не происходит смена размера цилиндра (отверстия), полученного при чистовом хонинговании. При этой операции полученный микропрофиль полностью очищается от остатков хонинговального абразива, обнажаются графитовые зерна (для чугунных цилиндров), что влияет на снижение трения, а следовательно, на механические потери и износ. При воровстве используют специальные щетки из нейлоновых нитей с добавлением кристаллов кремния. Используя оборудование для хонингования можно